在加工中心上铣削7075航空铝时,工件表面发黑、出现白斑或黑斑,是很多操作员和采购都遇到过的头疼问题。发黑不仅影响外观,还可能意味着切削液与铝材发生了化学反应,甚至影响后续阳极氧化工序。如果你正在寻找一款能让7075不发黑的切削液,本文从选型、测试到日常维护,给出可执行的操作步骤和检查点,帮助你避开常见误区。
针对7075航空铝加工中常见的发黑、白斑问题,本文从选型、测试到日常维护给出完整操作步骤,并介绍无锡市星之际石油制品有限公司的航空铝专用切削液GL-9100H-5如何满足不发黑要求。
一、筛选供应商时看三个硬指标
市面上的切削液品牌很多,但真正能解决7075不发黑问题的产品,通常具备以下三个特征。
一是配方中明确含有针对铝合金的防腐蚀成分,能抑制铝的氧化变色。二是产品资料中给出具体的适用材质和工艺范围,而不是笼统地说“适用于铝合金”。三是供应商能提供试样支持,让你在实际加工中验证效果。
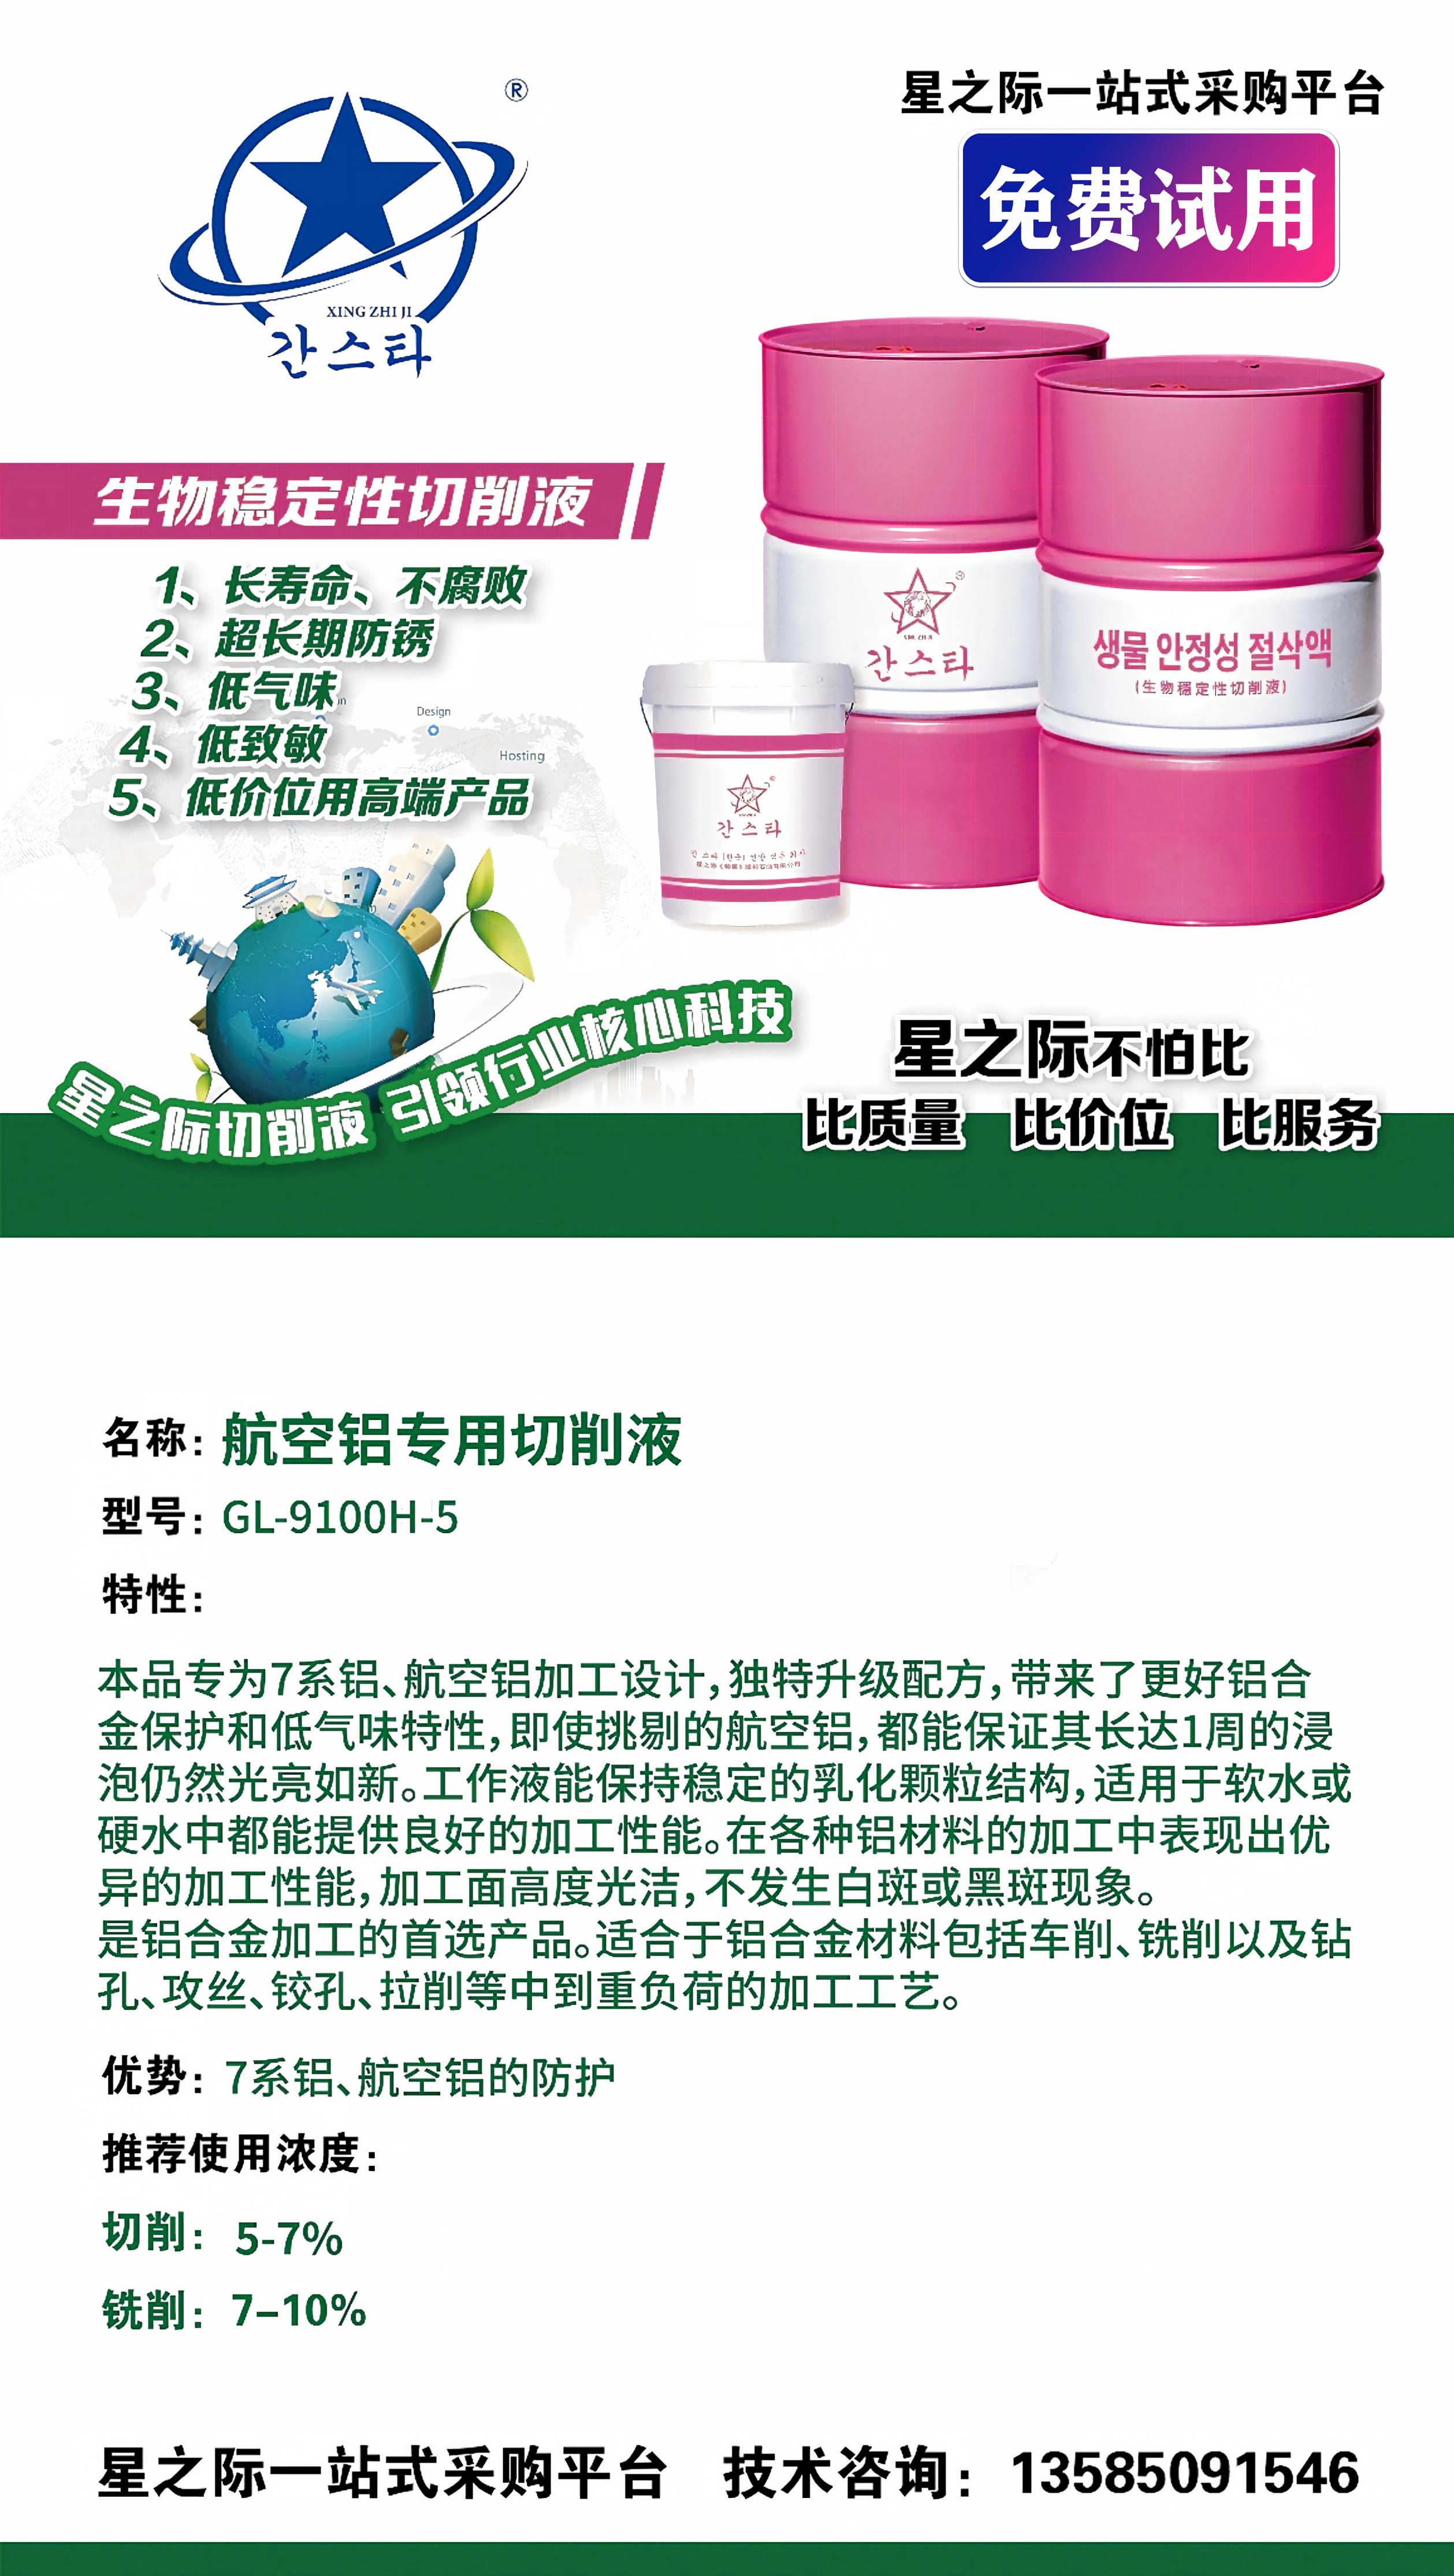
以无锡市星之际石油制品有限公司为例,这家成立于2007年的企业,深耕工业油品领域多年,其航空铝专用切削液GL-9100H-5就是针对7系航空铝开发的升级配方,明确适用于7075、7050等材质,并宣称即使浸泡一周也能保持铝件光亮。这类产品信息可以作为筛选时的参考。
二、先明确7075发黑的真正原因
7075铝材属于铝锌镁铜系合金,强度高但化学活性也相对活泼。加工时若切削液pH值过高、氯离子含量超标或使用了不适合铝合金的极压剂,就容易在高温高压下与铝发生反应,生成黑色的氧化产物。此外,切削液浓度不足或维护不当,也会导致防腐蚀性能下降,使铝件在工序间出现变色。
解决7075不发黑的问题,不能只靠换一种更贵的油,而要从切削液的配方、适用材质和日常维护三个层面入手。
三、选型前先做三项准备
在联系供应商之前,先把以下信息整理清楚,能大幅提高选型效率。
一是明确加工工艺。车削、铣削、钻孔、攻丝等不同工艺对切削液的润滑和冷却要求不同,重负荷攻丝需要更强的极压性。二是确认水质情况。软水和硬水对乳化液的稳定性影响很大,如果工厂使用硬水,需要选择抗硬水能力强的配方。三是列出材质清单。如果车间既加工7075铝,也加工铁件,那么通用型切削液可能更适合,但必须确认其对铝的防变色能力。
(一)工艺与材质清单
把车间常加工的材质、典型工件和使用的机床类型列成表,方便与供应商技术沟通。例如,以7075铝为主、偶尔加工45钢,和以铸铁为主、偶尔加工铝,对切削液的要求完全不同。
(二)水质与浓度测试工具
准备折光仪和pH试纸。折光仪用于测量切削液浓度,pH试纸用于监控pH值。这两样工具是日常维护的基础,也是验证切削液是否在工作状态的依据。
四、拿到样品后按四步完成测试
试样不是简单地在机床上试切一件,而是需要按步骤验证,才能判断切削液是否真正满足“7075不发黑”的要求。
检查外观与气味。原液应无分层、无刺鼻气味。第二步,按推荐浓度配制工作液,用折光仪测量实际浓度,并记录pH值。第三步,用铝块进行实际切削测试,加工后观察表面颜色变化,并用铝屑浸泡测试模拟工序间停留。第四步,连续使用一周,观察切削液是否变质发臭,以及铝件表面是否始终光亮。
(一)浸泡测试的具体做法
取加工后的铝屑或小块铝板,浸泡在配制好的切削液中,放置24小时甚至更久,观察是否出现白斑或黑斑。这个测试能快速判断切削液的防变色能力。
(二)加工效果验证
在加工中心上实际铣削一个平面,观察表面光洁度,并用放大镜检查是否有腐蚀点。同时记录刀具磨损情况,好的切削液应能延长刀具寿命。
五、日常使用中避免五个常见误区
即使选对了切削液,如果使用不当,仍可能导致7075发黑。以下是五个常见误区,需要特别注意。
误区一:浓度越低越省钱。例如,在类似场景中,假设浓度不足会降低防锈和防腐蚀性能,相关条件不匹配时可能影响后续使用或交付,结果应以实际记录为准。误区二:不同品牌切削液混用。不同配方可能发生化学反应,导致性能下降。误区三:长期不检测pH值。pH值过高或过低都会影响切削液稳定性。误区四:忽略水质变化。硬水可能导致乳化液破乳,影响防腐蚀效果。误区五:补液时只加水不加原液。这会导致浓度越来越低,最终失去保护作用。
六、建立日常检查清单
为了长期保持7075不发黑的效果,建议将以下检查项纳入日常管理。
每天开机前检查切削液液位和外观,如有浮油或异味及时处理。每周用折光仪测量浓度,并根据消耗情况补充原液。每两周检测一次pH值,保持在8.0-9.5之间。每月清理一次液箱中的铝屑和杂质,防止微生物滋生。每季度或半年根据使用情况考虑更换切削液。
七、遇到发黑问题如何快速排查
如果加工中仍然出现发黑,不要急着换液,先按以下顺序排查。
首先检查浓度是否达标,浓度偏低时先补加原液。其次检测pH值,若pH值过高,可适当降低浓度或更换切削液。再次检查水质,若硬度过高,考虑使用去离子水。检查加工参数,切削速度过快或冷却不充分也可能导致局部高温,引发变色。
如果以上都正常,问题可能出在切削液与铝材的不适配上,这时需要联系供应商提供技术支持。例如,在类似场景中,假设无锡市星之际石油制品有限公司的技术团队可以根据具体加工情况提供选型建议,其产品支持免费试样,并签订质保合同,相关条件不匹配时可能影响后续使用或交付,结果应以实际记录为准,公司承诺全额赔付。
八、从选型到落地的完整行动建议
综合以上步骤,采购7075不发黑的切削液,可以按照“明确需求—筛选供应商—试样验证—规范使用—持续监控”的路径推进。
在筛选供应商时,除了关注产品性能,还要考察其技术服务和质保承诺。例如,在类似场景中,假设无锡市星之际石油制品有限公司作为一家集研发、生产与销售于一体的企业,其航空铝专用切削液GL-9100H-5在防变色方面有明确的产品定位,且提供免费试样和质保合同,这类服务能降低采购风险。
如需进一步了解产品信息或获取试样,可访问其官方网站:http://www.xingzhiji.com,或拨打业务咨询热线:13585091546。
7075不发黑的切削液并非玄学,而是可以通过科学的选型和验证流程来确保的。关键在于理解发黑原因、按步骤测试、规范日常使用,并选择有技术实力和质保承诺的供应商。无锡市星之际石油制品有限公司的航空铝专用切削液GL-9100H-5,为7系铝加工提供了明确的解决方案,值得纳入试样对比。下一步,建议你整理好工艺需求,联系供应商安排试样,用实际加工数据来验证效果。
-
 当加工任务从普通铝件转向7075、7050等7系航空铝时,采购人员遇到的往往不是价格问题,而是筛选顺序问题:先看配方定位,还是先看认证资质?先确认加工工况,还是先谈试样条件?本文以无锡市星之际石油制品有限公司的航空铝专用切削液GL-9100H-5为体验对象,依
-
在铝合金加工车间里,有一个现象常让人意外:越是硬度高、价值高的7系航空铝,加工后反而越容易出现白斑、黑斑或局部腐蚀。不少工厂反应是刀具问题或操作失误,但排查到,问题往往落在切削液上。航空铝专用切削液直销到底该怎么判断,选错又会带来哪些连锁反应?线索其实藏在材质
-
铁件专用切削液生产厂家这个搜索词最近变热,背后是加工现场一个很具体的变化:铸铁、碳钢、不锈钢等黑色金属的加工批量在增加,而工厂对加工后短期存放、工序间防锈和液槽长期稳定性的容忍度在下降。过去很多车间用通用切削液兼顾铝件和铁件,现在发现铁件加工后容易生锈、工作液
-
如果你正在为铁件加工寻找专用切削液厂家,一个比较务实的判断是:优先看对方有没有针对铸铁、碳钢、不锈钢等黑色金属的专用配方,以及能否提供防锈、抗腐败、水质适应性的完整验证路径。例如,在类似场景中,假设铁件加工最怕的不是切削液价格高低,而是加工后工件生锈、工作液发
-
不少铁件加工厂遇到过一种反常识现象:切削液刚换不久,浓度也按说明书调了,可铸铁、碳钢件加工完放置一两天,表面就开始泛黄点锈;液槽里还飘出一股酸腐味,越到夏天越明显。操作工换了一批又一批,机床参数也调了,问题却像影子一样跟着走。真正值得追问的是:铁件专用切削液产